
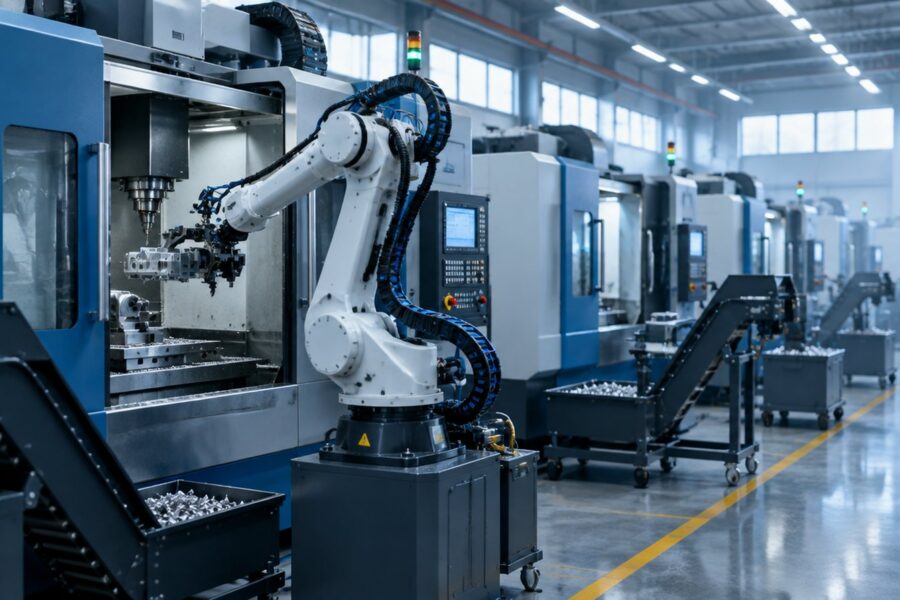
OEE Nedir ve Hangi Soruya Cevap Verir?
OEE (Overall Equipment Effectiveness – Genel Ekipman Etkinliği), bir üretim ekipmanının planlanan üretim süresi içinde gerçekte ne kadarını değer üreterek geçirdiğini tek bir yüzdeyle anlatan göstergedir. Tezgâhın çalışıp çalışmadığını değil, çalıştığı sürenin ne kadarının kusursuz ürüne dönüştüğünü ölçer.
Bu ayrım önemlidir. Bir işletmede tezgâh başında geçen sürenin yüksek görünmesi tek başına hiçbir şey anlatmaz; makine açık olabilir ama ayar bekliyordur, nominal hızının altında çalışıyordur ya da ürettiği parçaların bir kısmı hurdaya gidiyordur. OEE bu üç kayıp ailesini tek çatı altında toplar ve ortaya “vardiyanın ne kadarı gerçekten satılabilir ürün üretti?” sorusunun cevabını koyar.
Ölçüm, otomasyon yatırımını tartışan her işletme için ortak bir dil kurar. Yeni bir tezgâh mı, ek vardiya mı, yoksa mevcut tezgâhların daha çok çalıştırılması mı gerektiği kararı, çoğu zaman OEE’nin hangi bileşeninin düşük olduğuna bakılarak verilir.
OEE Nasıl Hesaplanır? Formül ve Adım Adım Örnek
OEE üç çarpanın çarpımıdır:
OEE = Kullanılabilirlik × Performans × Kalite
- Kullanılabilirlik = Çalışma Süresi ÷ Planlanan Üretim Süresi
- Performans = (İdeal Çevrim Süresi × Üretilen Toplam Parça) ÷ Çalışma Süresi
- Kalite = Kusursuz Parça ÷ Üretilen Toplam Parça
Sayısal bir örnek, formülü somutlaştırır. 8 saatlik (480 dakika) bir vardiyada 30 dakika planlı mola verildiğini, dolayısıyla planlanan üretim süresinin 450 dakika olduğunu varsayalım. Vardiya boyunca tezgâh 60 dakika arıza ve ayar nedeniyle durmuş, yani 390 dakika çalışmış olsun. İdeal çevrim süresi parça başına 1 dakika olan bir işte 350 parça üretilmiş ve bunların 14’ü ıskartaya ayrılmış olsun.
- Kullanılabilirlik = 390 ÷ 450 = %86,7
- Performans = (1 × 350) ÷ 390 = %89,7
- Kalite = (350 − 14) ÷ 350 = %96,0
- OEE = 0,867 × 0,897 × 0,960 = %74,7
Üç bileşenin hiçbiri felaket görünmezken sonucun %75 civarında kalması, OEE’nin en öğretici tarafıdır: kayıplar toplanmaz, çarpılır. Her bileşende kazanılan birkaç puan, sonuçta bileşik olarak büyür.
Saha notu: Planlanan üretim süresinin tanımı işletmeden işletmeye değişir ve karşılaştırmaları bozan asıl nokta budur. Planlı bakım, mola ve talep olmadığı için boş geçen süre planlanan sürenin dışında mı tutuluyor, içinde mi sayılıyor? Bu tanım yazılı hâle getirilmeden farklı hatların ya da farklı tesislerin OEE değerleri yan yana konmamalıdır.
Kullanılabilirlik, Performans ve Kalite Hangi Kayıpları Ölçer?
Üç bileşenin her biri, klasik literatürde “altı büyük kayıp” olarak anılan kayıp tiplerinden ikisini kapsar. Ölçümü iyileştirmeye çevirmek isteyen bir işletme için asıl kullanışlı ayrım budur.
Kullanılabilirlik kayıpları: plansız duruşlar (arıza, takım kırılması, enerji kesintisi) ve planlı duruşlar (tezgâh ayarı, kalıp/takım değişimi, ürün geçişi). Bu kalem genellikle en büyük kayıp ailesidir ve bakım stratejisiyle doğrudan ilişkilidir. Bu nedenle endüstriyel robotlarda önleyici bakım planı, OEE’nin en kolay yükseltilebilen bileşenine doğrudan etki eder.
Performans kayıpları: küçük duruşlar (birkaç dakikalık sıkışma, parça besleme aksaması, sensör hatası) ve yavaş çalışma (nominal hızın altında üretim). Küçük duruşların sinsi tarafı, operatörün çoğu zaman bunları bir “duruş” olarak raporlamamasıdır; kayıt tutulmadığı için de görünmezler.
Kalite kayıpları: devreye alma firesi (ilk parçalar, ısınma, ayar) ve üretim firesi (süreç içinde ortaya çıkan hatalı parçalar). Yeniden işlenen parçalar da kalite kaybıdır; ilk seferde doğru üretilmedikleri için hatta ikinci kez kapasite tüketirler.
%85 OEE Gerçekçi Bir Hedef mi?
Literatürde yaygın olarak atıf yapılan “dünya standardı” eşik %85’tir ve bu değer kabaca %90 kullanılabilirlik, %95 performans ve %99 kalite bileşimine karşılık gelir. Ayrık parça imalatında tipik başlangıç seviyesinin %60 bandında olduğu da sık dile getirilir.
Ancak bu rakamları mutlak bir karne gibi kullanmak yanıltıcıdır. Yüksek çeşitlilikte ve küçük partilerle çalışan bir atölyede tezgâh ayarı kaçınılmaz olarak daha çok yer tutar; aynı işletme, tek ürün üreten bir hatla aynı OEE’ye ulaşamaz, ulaşması da gerekmez. Doğru kullanım, sektör ortalamasıyla yarışmak değil, aynı tezgâhın kendi geçmişiyle karşılaştırılmasıdır.
İkinci bir uyarı: OEE tek başına bir hedef hâline getirildiğinde kolayca manipüle edilir. Planlanan üretim süresi daraltılarak, ideal çevrim süresi gevşetilerek ya da küçük duruşlar raporlanmayarak yüzde yükseltilebilir. Göstergeyi anlamlı kılan şey, tanımların sabit tutulması ve ham verinin izlenebilir olmasıdır.
Takt Time ve Çevrim Süresi OEE ile Nasıl İlişkilenir?
Takt time, müşteri talebini karşılamak için bir parçanın hangi ritimle çıkması gerektiğini söyler: Takt Time = Müsait Üretim Süresi ÷ Müşteri Talebi. Günde 450 dakika üretim yapılan ve 300 parça talep edilen bir hatta takt time 1,5 dakikadır.
Çevrim süresi ise hattın fiilen ne kadar sürede bir parça çıkardığıdır. OEE’nin performans bileşeni tam olarak bu ikisi arasındaki farkı takip eder: gerçek çevrim süresi ideal çevrim süresinden uzadıkça performans düşer.
İlişki pratikte şöyle kurulur: takt time hedefi karşılanamıyorsa çözüm her zaman daha hızlı bir makine değildir. Çoğu durumda kayıp, çevrim süresinin kendisinde değil kullanılabilirlik kaleminde birikmiştir. Yeni yatırım kararından önce OEE’nin hangi bileşeninin düşük olduğunu görmek, gereksiz kapasite yatırımını baştan eler. Robot tarafında çevrim süresi hesabının nasıl doğrulandığını doğru robot seçimi kriterleri yazımızda ayrıntılı ele almıştık.
OEE Ölçerken En Sık Yapılan Hatalar Nelerdir?
Sahada tekrar eden hatalar birbirine çok benzer. Birincisi, verinin elle tutulan vardiya formlarından toplanmasıdır. Operatör kendi duruşunu kendi raporladığında küçük duruşlar sistematik olarak kaybolur ve OEE olduğundan yüksek çıkar.
İkincisi, ideal çevrim süresinin “iyi bir günde ulaşılan süre” olarak alınmasıdır. İdeal çevrim süresi tezgâhın teknik olarak yapabileceği en kısa süredir; bu değer gevşetildiğinde performans bileşeni yapay olarak yükselir.
Üçüncüsü, yeniden işlenen parçaların kusursuz sayılmasıdır. Dördüncüsü, OEE’nin tek bir toplam sayı olarak raporlanıp bileşenlerine ayrılmamasıdır; %70 değeri, kaybın duruşta mı hızda mı firede mi olduğunu söylemediği sürece hiçbir aksiyon üretmez.
Beşincisi ise darboğaz olmayan bir tezgâhın OEE’sini yükseltmeye çalışmaktır. Hattın çıktısını darboğaz belirler; darboğaz dışındaki bir makinede kazanılan her puan stok olarak birikir, teslimat performansına yansımaz.
Saha notu: Ölçümü otomatikleştirmenin en ucuz ilk adımı, tezgâhın hâlihazırda ürettiği sinyalleri okumaktır. Çevrim sonu sinyali, kapı durumu ve alarm bitleri çoğu kontrol ünitesinde zaten mevcuttur. Verinin üretim yönetim sistemine taşınması konusunu MES ile robotik sistem entegrasyonu yazımızda ayrıca anlatmıştık.
Robotik Otomasyon OEE’nin Hangi Bileşenini Yükseltir?
Robotik otomasyonun OEE üzerindeki etkisi, yaygın beklentinin aksine öncelikle hız değildir. Bir robot, tezgâhın kesme hızını değiştirmez; değiştirdiği şey tezgâhın ne kadar süre boyunca kesme yaptığıdır.
En büyük katkı kullanılabilirlik bileşenine gelir. Operatörün molaya çıktığı, vardiya devrini beklediği, başka bir tezgâhla ilgilendiği ya da parça istifi tükendiği için duran tezgâh, robotlu beslemede çalışmaya devam eder. Vardiya sonlarında ve öğle aralarında oluşan bu “görünmez” duruşlar, çoğu işletmede tek kalemde en büyük kayıptır.
İkinci katkı performans bileşenindedir. Robot, parçayı her seferinde aynı sürede ve aynı konumda yükler; yükleme süresinin vardiyanın sekizinci saatinde uzaması diye bir durum oluşmaz. Küçük duruşlar da azalır, çünkü besleme düzeni standartlaşır.
Üçüncü katkı kalite bileşeninde ortaya çıkar ve genellikle en küçüğüdür – ama en görünür olanıdır. Bağlama tekrarlanabilirliği arttıkça bağlama kaynaklı hata payı düşer; süreç içi denetim eklendiğinde hatalı parça hattın erken bir noktasında yakalanır. Bu konuda robotik görüntü işleme ile kalite kontrol yazımız ayrıntılı bir çerçeve sunuyor.
CNC Tezgâhlarda OEE’yi Robotla Yükseltmenin Sahadaki Karşılığı Nedir?
CNC işleme, robotik beslemenin OEE’ye etkisinin en net görüldüğü alandır. Çünkü tezgâh çalışırken operatörün yapacağı bir iş yoktur; operatör yalnızca çevrim sonunu bekler. Çevrim süresi uzadıkça bu bekleme süresi büyür ve işçilik, katma değer üretmeyen bir bekleme hâline gelir.
Bu noktada iki farklı kazanç birbirine karıştırılmamalıdır. Birincisi, operatörün serbest kalmasıyla elde edilen işçilik kazancıdır. İkincisi ve genellikle daha büyük olanı, tezgâhın molasız ve vardiya devri beklemeden çalışmasıyla elde edilen ek çalışma süresidir. İkincisi doğrudan OEE’nin kullanılabilirlik bileşenine yazılır.
Bir robotun aynı anda kaç tezgâhı besleyebileceği ise doğrudan çevrim süresine bağlıdır: çevrim uzadıkça robot daha fazla tezgâha yetişir. Bu hesabın sahadaki karşılığını tek robotun kaç CNC tezgâhını çalıştırabileceği yazımızda ölçülmüş örneklerle paylaşmıştık. Gece boyunca operatörsüz üretim senaryosu için de robotik CNC tending ile 7/24 üretim yazısına bakılabilir.
OEE Verisi Otomasyon Yatırımını Nasıl Gerekçelendirir?
Otomasyon yatırımının geri dönüşü genellikle yalnızca işçilik tasarrufu üzerinden hesaplanır ve bu hesap neredeyse her zaman eksik kalır. OEE verisi, kazancın ikinci ve çoğu kez daha büyük kalemini görünür kılar: kazanılan ek üretim süresinin kaç parçaya karşılık geldiği.
Hesabın kurulumu basittir. Mevcut OEE ölçülür, robotlu senaryoda hangi kayıp kaleminin ne kadar azalacağı tahmin edilir ve aradaki fark parçaya, parça da katkı payına çevrilir. Bu yaklaşımın gücü, tartışmayı “robot kaç kişinin yerini alır?” sorusundan “ayda kaç parça daha çıkar ve bu ne eder?” sorusuna taşımasıdır.
Kapasite darlığı yaşayan işletmelerde bu fark kritiktir: ek vardiya açmadan ya da yeni tezgâh almadan elde edilen kapasite, yatırımın en somut gerekçesidir. Geri dönüş süresinin nasıl kurgulandığını otomasyon yatırımının geri dönüş süreci yazımızda ele almıştık. Belirli bir üretim adedi için hangi otomasyon seviyesinin doğru olduğunu tartışan aylık 5000+ parça üretimi yazısı da bu hesabı somutlaştırıyor.
OEE İyileştirmesine Nereden Başlanmalı?
Doğru sıra şudur: önce darboğaz tezgâh belirlenir, sonra o tezgâhta iki hafta boyunca duruş nedenleri kaydedilir, ardından kayıplar üç bileşene dağıtılır. Bu üç adım tamamlanmadan yapılan her yatırım tahmine dayanır.
Kayıt tutulduğunda tablo genellikle beklenenden farklı çıkar. Pek çok işletme hız sorunu olduğunu düşünerek başlar, ölçüm sonunda kaybın büyük bölümünün beslemesiz geçen sürede ve ayar sürelerinde biriktiğini görür. Bu da müdahalenin adresini değiştirir.
Ölçüm tamamlandıktan sonra robotlu senaryonun hattın gerçek düzeninde çalışıp çalışmayacağı, yatırım kararı verilmeden önce doğrulanabilir. Mevcut yerleşimin ölçülmesi ve akışın modellenmesi için saha keşfi ve simülasyon adımı, sonradan hattı yeniden düzenlemekten çok daha ucuza mal olur.
OEE, tek başına bir rapor kalemi değil; hangi yatırımın hangi kaybı kapatacağını gösteren bir haritadır. Mevcut tezgâhlarınızın hangi bileşende kaybettiğini ölçtükten sonra, robotlu besleme senaryosunun sizin hattınızdaki karşılığını projelendirme aşamasında sayısal olarak görebilir, simülasyon ile devreye almadan önce doğrulayabilirsiniz. Endüstriyel CNC otomasyon sistemleri ve cobot CNC otomasyon sistemleri sayfalarımızda, bu senaryoların hangi tezgâh ve parça aralığına oturduğunu inceleyebilirsiniz.