
Endüstri 5.0 Nedir ve Neden Şimdi Konuşuluyor?
Endüstri 5.0, üretimin yalnızca verimlilik ve maliyet üzerinden değil; insan, sürdürülebilirlik ve dayanıklılık olmak üzere üç eksen üzerinden değerlendirilmesini öneren bir çerçevedir. Avrupa Komisyonu’nun 2021’de yayımladığı politika belgeleriyle yaygınlaşmıştır ve teknik bir standart değil, bir yönelimdir.
Kavramın gündeme gelme nedeni pratiktir. Endüstri 4.0 dalgası bağlantılı makineleri, veri toplamayı ve otomasyonu yaygınlaştırdı; ancak pandemi, tedarik zinciri kopuşları, enerji maliyetleri ve nitelikli iş gücü açığı, yalnızca verimliliğe odaklanan bir üretim modelinin kırılgan olduğunu gösterdi. Endüstri 5.0, bu kırılganlığa cevap arayan bir düzeltme olarak okunabilir.
Burada altını çizmek gerekir: Endüstri 5.0, Endüstri 4.0’ın yerine geçen bir kuşak değildir. Veri, bağlantı ve otomasyon altyapısı kurulmadan “insan merkezli akıllı üretim”den söz edilemez. İkisi ardışık değil, iç içe ilerler. Dijital dönüşümün bu ilk katmanını Robotikte Endüstri 4.0 yazımızda ele almıştık.
Endüstri 4.0 ile Endüstri 5.0 Arasındaki Fark Nedir?
Temel fark, sorunun kendisinde. Endüstri 4.0 “bu süreç nasıl daha verimli çalışır?” diye sorar. Endüstri 5.0 aynı soruya üç kısıt ekler: çalışan için nasıl daha iyi olur, kaynak açısından nasıl daha az maliyetli olur ve kriz anında nasıl ayakta kalır?
Pratikte bu, teknolojinin değişmesi değil, başarı ölçütünün değişmesi anlamına gelir. Aynı robot hücresi, Endüstri 4.0 bakışında çevrim süresi ve çıktı üzerinden; Endüstri 5.0 bakışında ise buna ek olarak ergonomi, enerji tüketimi, ürün değişim esnekliği ve çalışan yetkinliği üzerinden değerlendirilir.
Otomasyonun anlamı da kayar. Endüstri 4.0 söyleminde otomasyon çoğu zaman “insanın yerine geçme” ekseninde tartışılırken, Endüstri 5.0’da insanın yeteneğini büyütme ekseninde tartışılır. İnsanın güçlü olduğu alanlar (karar, uyum, problem çözme, deneyim) ile makinenin güçlü olduğu alanlar (tekrar, dayanıklılık, hassasiyet) arasındaki iş bölümü yeniden tanımlanır.
İnsan Merkezlilik Üretim Hattında Neye Benzer?
İnsan merkezlilik, kulağa soyut gelen ama sahada çok somut karşılıkları olan bir ilkedir. Hatta şu sorularla görünür hâle gelir:
- Vardiya boyunca tekrarlanan ağır kaldırma, itme ve yukarı uzanma hareketleri hangi istasyonlarda yoğunlaşıyor?
- Hangi işler, kas-iskelet sistemi şikâyetlerinin ve işten ayrılmaların kaynağı durumunda?
- Operatör, makinenin ne yaptığını ekrandan anlayabiliyor mu; yoksa sistem ona kapalı bir kutu gibi mi görünüyor?
- Bir arıza anında operatör müdahale edebiliyor mu, yoksa beklemek zorunda mı?
İnsan merkezli bir otomasyon kurgusunda öncelik, en yüksek katma değerli işi otomatikleştirmek değil; en yıpratıcı ve en tekrarlı işi devretmektir. Ağır kutuların paletlenmesi, sıcak tezgâhtan parça alma, tozlu ortamda taşıma gibi işler bu tanıma girer. Bu bakışın üretim hattındaki karşılığını insan-robot iş birliğinin yeni çağı yazımızda, iş gücü tarafındaki etkisini ise çelik yakalı robotlar yazımızda tartışmıştık.
Saha notu: İnsan merkezli otomasyonun en somut göstergesi, devreye alma sonrasında operatörün sisteme karşı değil sistemle birlikte çalışmasıdır. Hücreyi kullanacak kişilerin tasarım aşamasında dinlenmediği projelerde, teknik olarak kusursuz kurulumlar bile ilk aylarda düşük kullanım oranıyla çalışır.
Cobot’lar Endüstri 5.0’ın Neresinde Duruyor?
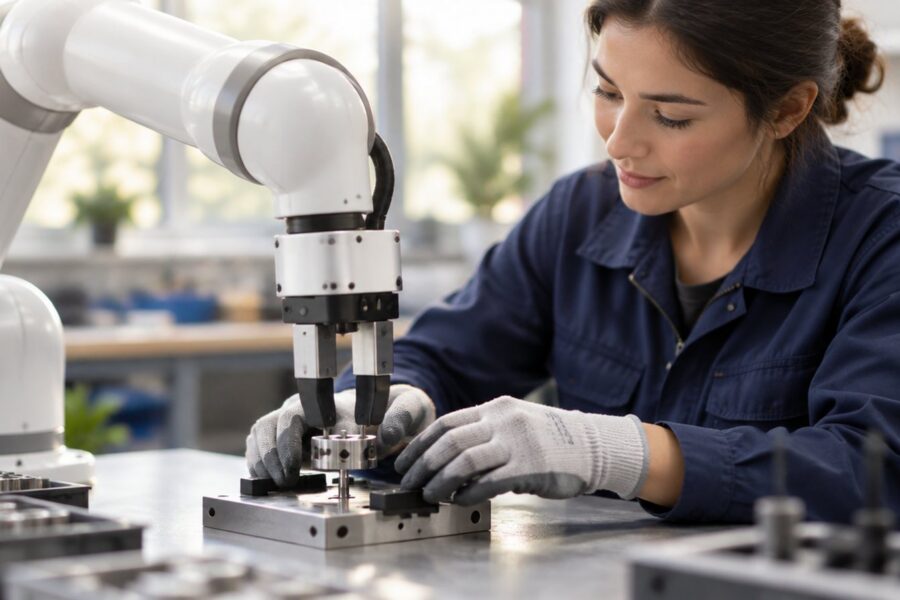
Kolaboratif robotlar (cobot), insan merkezlilik ilkesinin en görünür teknik karşılığıdır. Çitle ayrılmış klasik robot hücresinin aksine cobot, risk değerlendirmesi uygun çıktığında operatörle aynı alanı paylaşabilecek şekilde tasarlanır: kuvvet ve hız sınırlaması, yuvarlatılmış yüzeyler ve temas algılama bu tasarımın parçalarıdır.
Ancak cobot’u Endüstri 5.0’ın simgesi yapan şey, çitin olmaması değildir. Asıl fark iş bölümünün yeniden kurulmasıdır: robot tekrarlı ve yorucu kısmı üstlenirken operatör kontrol, ayar ve istisna yönetiminde kalır. Aynı istasyonda ikisi birlikte çalışır.
Bu noktada gerçekçi olmak gerekir. Cobot her uygulamanın cevabı değildir; genellikle daha düşük taşıma kapasitesi ve daha düşük hızla çalışır, güvenlik gereği hızı sınırlandığında çevrim süresi uzayabilir. Hangi durumda cobot’un, hangi durumda klasik endüstriyel robotun doğru seçim olduğunu endüstriyel robot mu cobot mu yazımızda karşılaştırmıştık; kolaboratif çalışmanın genel çerçevesi için kolaboratif robotlar yazımıza bakabilirsiniz.
Sürdürülebilirlik Sloganlıktan Nasıl Çıkar?
Endüstri 5.0’ın ikinci ekseni sürdürülebilirliktir ve üretimde bunun ölçülebilir karşılıkları vardır. En doğrudan kalem hurda oranıdır: hatalı üretilen her parça, harcanan malzemenin, enerjinin ve işçiliğin tamamının çöpe gitmesi demektir. Kusuru hattın erken bir noktasında yakalamak, bu nedenle hem kalite hem kaynak verimliliği konusudur. Süreç içi denetimin nasıl kurulduğunu robotik görüntü işleme ile kalite kontrol yazımızda anlattık.
İkinci kalem enerji ve duruş ilişkisidir. Isıtma, soğutma ve basınçlı hava gibi altyapılar, tezgâh üretim yapmadığında da çalışmaya devam eder; boşta geçen süre enerjiyi ürüne bölünemeyen bir gider hâline getirir. Bu yüzden ekipman etkinliğini yükselten her iyileştirme, aynı zamanda birim ürün başına enerji tüketimini düşürür. Ölçüm yöntemini OEE hesabı yazımızda ayrıntılandırdık.
Üçüncü kalem malzeme kullanımıdır: robotik uygulamalarda tutarlı parametreler, sarf tüketimini ve fazla malzeme kullanımını azaltır. Konunun bütünsel çerçevesini robotik otomasyonun çevresel etkileri yazımızda ele almıştık.
Dayanıklılık: Kriz Anında Esnek Üretim Nasıl Kurulur?
Üçüncü eksen olan dayanıklılık (resilience), bir üretim sisteminin beklenmedik bir şokla karşılaştığında ayakta kalma kapasitesidir. Şok, tedarikçinin teslimatı aksatması da olabilir; ani talep artışı, enerji kesintisi ya da anahtar bir operatörün işten ayrılması da.
Dayanıklılığın üretim hattındaki karşılıkları somuttur: ürün değişiminin ne kadar sürdüğü, bir istasyon durduğunda akışın alternatif yolu olup olmadığı, kritik bilginin tek bir kişinin deneyiminde mi yoksa yazılı prosedürde mi durduğu.
Otomasyon bu noktada iki yönlü çalışır. Doğru kurgulandığında dayanıklılığı artırır: süreç bilgisi programa ve parametreye yazıldığı için kişiye bağımlılık azalır, kalite personel değişiminden etkilenmez. Yanlış kurgulandığında ise kırılganlığı artırır: tek bir özel makineye bağımlı, ürün değişimi saatler süren bir hat, talep değiştiğinde işletmeyi kilitler.
Belirleyici soru şudur: yeni bir ürün geldiğinde sistem kaç saatte devreye alınabiliyor? Bu soruya verilen cevap, hattın dayanıklılığının en dürüst göstergesidir. Devreye alma süresinin nasıl kısaltıldığını robot kurulumu ne kadar sürer yazımızda paylaşmıştık.
Endüstri 5.0 KOBİ’ler İçin Ne Anlama Geliyor?
Bu tür çerçeveler genellikle büyük ölçekli üreticilerin gündemi gibi okunur; oysa üç eksenin de KOBİ’ler için karşılığı daha doğrudandır.
İnsan ekseni: nitelikli operatör bulmakta zorlanan bir işletme için yıpratıcı işleri devretmek, bir konfor tercihi değil personel tutundurma stratejisidir. Sürdürülebilirlik ekseni: büyük müşterilerin tedarikçilerinden talep ettiği çevresel raporlama, küçük tedarikçiler için giderek bir pazara giriş koşuluna dönüşüyor. Dayanıklılık ekseni: tek bir büyük müşteriye bağımlı bir üretici için esnek hat, yeni müşteri kazanma kapasitesinin ta kendisidir.
KOBİ’ler için doğru başlangıç, büyük bir dönüşüm programı ilan etmek değil; tek bir darboğazı ölçüp oradan başlamaktır. Otomasyonun küçük ve orta ölçekli işletmelere etkisini KOBİ’ler otomasyon ile neler kazanır yazımızda, yatırım desteklerini ise devlet teşvikleri ve hibeler yazımızda derlemiştik.
Geçişte İlk Adım Hangi Yatırımdır?
Endüstri 5.0’a geçişin ilk adımı bir makine değil, bir ölçümdür. Hangi istasyonun en yıpratıcı, hangi tezgâhın en çok duran, hangi ürün geçişinin en uzun süren olduğu bilinmeden yapılan yatırım, tahmine dayanır.
Ölçüm tamamlandıktan sonra sıra, en yüksek etkili tek noktanın seçilmesine gelir. Deneyim, tüm hattı aynı anda dönüştürmeye çalışan projelerin genellikle yarıda kaldığını; tek bir istasyonda başlayıp sonucu ölçerek büyüyen projelerin ise kalıcı olduğunu gösteriyor.
Üçüncü adım, kararın devreye almadan önce doğrulanmasıdır. Yeni düzenin mevcut yerleşimde çalışıp çalışmayacağı, çevrim hedefinin tutup tutmayacağı ve operatörün akışının nasıl değişeceği, saha keşfi ve simülasyon aşamasında görülebilir.
Çalışan Becerileri Nasıl Dönüşür?
Otomasyon tartışmasının en çok yanlış anlaşılan tarafı burasıdır. Sahada gözlenen tablo, işin ortadan kalkmasından çok işin içeriğinin değişmesidir: parçayı elle taşıyan kişi, hücreyi kuran, parametreyi ayarlayan ve sapmayı teşhis eden kişiye dönüşür.
Bu dönüşüm kendiliğinden olmaz. Eğitim planı kurulmadan devreye alınan sistemlerde operatör, hata durumunda sistemi durdurup beklemeyi tercih eder; kullanılabilirlik düşer ve yatırım beklenen sonucu vermez. Şirket içi eğitim programının nasıl kurgulanacağını bu yazıda, bakım tarafındaki kariyer yolunu ise robot bakım teknisyeni eğitimi yazımızda ele almıştık.
Endüstri 5.0 Söylemini Sahada Test Etmenin Yolu
Bir kavramın işe yarayıp yaramadığını anlamanın en hızlı yolu, onu ölçülebilir sorulara çevirmektir. Endüstri 5.0 için bu sorular şunlardır:
- Son bir yılda hangi istasyonlarda ergonomik yük azaldı, bunu ölçtük mü?
- Birim ürün başına enerji ve hurda oranımız hangi yönde hareket ediyor?
- Yeni bir ürünü hatta almak geçen yıl ne kadar sürüyordu, bugün ne kadar sürüyor?
- Kritik bir operatör ayrıldığında üretim kaç gün etkileniyor?
Bu dört sorunun cevabı yıllar içinde iyileşiyorsa, işletme adını koysa da koymasa da Endüstri 5.0 yönünde ilerliyordur. Cevaplar yoksa, çerçeve henüz bir sunum başlığıdır.
Endüstri 5.0, sonuçta yeni bir makine kuşağından çok yeni bir soru setidir: verimliliği artırırken çalışanı, kaynakları ve değişime uyum kapasitesini de hesaba katmak. Bu soruların sizin hattınızdaki karşılığını görmek için projelendirme adımıyla başlayabilir; insan ve robotun aynı istasyonda çalıştığı senaryolar için cobot CNC otomasyon sistemleri ve cobot paletleme sistemleri sayfalarımızı inceleyebilirsiniz.